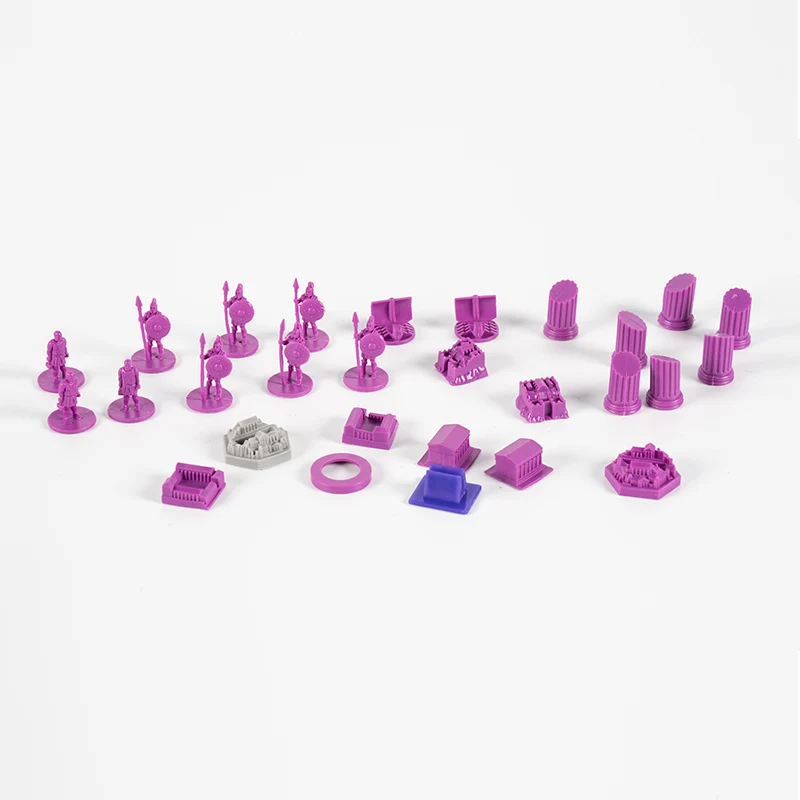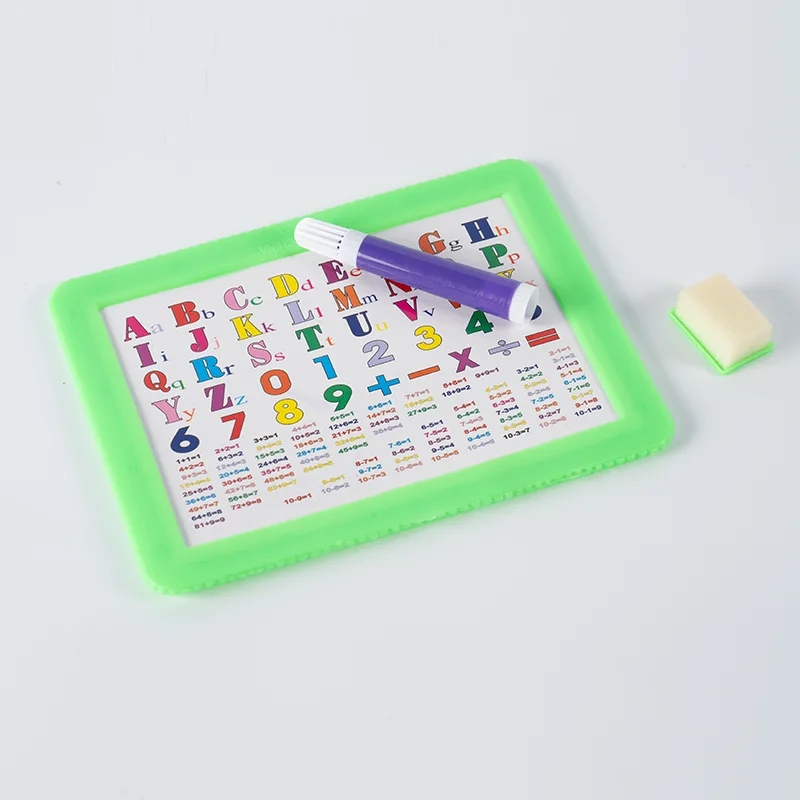
Niektóre elementy z tworzyw sztucznych nie mogą osiągnąć wymaganej struktury, wyglądu, uszczelnienia, przyczepności lub integracji funkcjonalnej w pojedynczej operacji formowania wtryskowego. Gdy część formowana wymaga dodatkowej warstwy materiału, wkładki, elementu funkcjonalnego lub dodatkowej sekcji formowanej,Formowanie wtórne Formowanie wtryskowemoże zapewnić odpowiednie podejście do produkcji.
Proces ten jest szczególnie przydatny, gdy końcowy komponent wymaga połączenia różnych materiałów lub zintegrowania wcześniej uformowanego komponentu z formowaną konstrukcją. Może pomóc w ograniczeniu oddzielnych operacji montażu, jednocześnie umożliwiając producentom opracowywanie części o bardziej złożonych wymaganiach funkcjonalnych.Kinghezapewnia rozwiązania w zakresie formowania wtryskowego dla klientów wymagających procesów formowania wtórnego do różnych zastosowań przemysłowych.
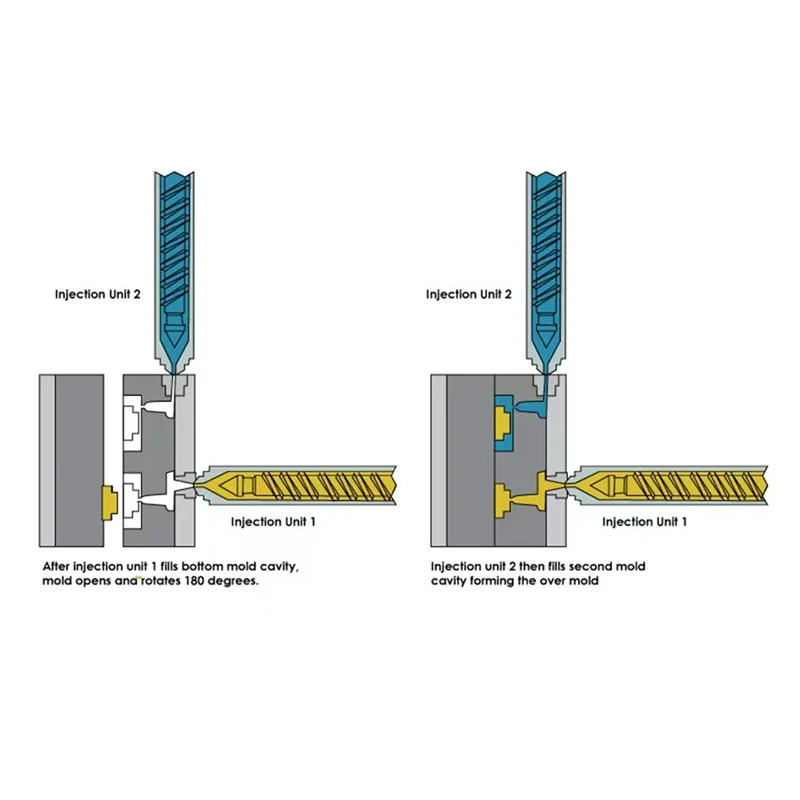
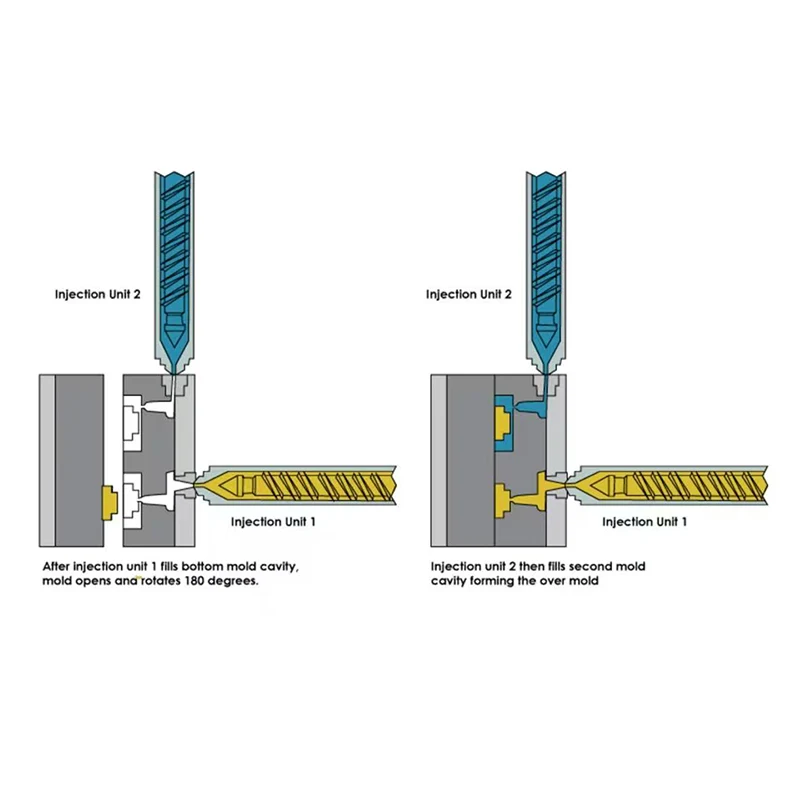
Formowanie wtórne Formowanie wtryskowe odnosi się do procesu formowania wtryskowego, w którym istniejący uformowany element lub przygotowana wkładka poddawana jest innej operacji formowania. Następnie wokół lub na oryginalnym elemencie formowany jest drugi materiał lub formowana sekcja.
Pierwszy komponent pełni rolę podłoża, podczas gdy drugi etap formowania dodaje dodatkowy materiał lub funkcjonalność. W zależności od projektu produktu materiał wtórny może zapewniać uszczelnienie, izolację, ochronę, przyczepność, integrację strukturalną lub inne wymagane właściwości.
Różne materiały mogą zapewniać różne właściwości użytkowe. Sztywny plastik może zapewnić wsparcie strukturalne, podczas gdy bardziej miękki materiał może poprawić przyczepność, uszczelnienie, amortyzację lub odporność na wibracje.
Wybór kompatybilnych materiałów jest ważny, ponieważ styk pomiędzy pierwszym i drugim materiałem może mieć wpływ na niezawodność gotowego elementu.
Konwencjonalna produkcja może wymagać najpierw uformowania oddzielnych komponentów, a następnie zmontowania przy użyciu klejów, elementów złącznych, wtłaczania, spawania lub innych metod. Formowanie wtórne może zintegrować niektóre z tych funkcji bezpośrednio z procesem formowania.
Ograniczenie oddzielnych etapów montażu może uprościć przebieg produkcji i zmniejszyć liczbę poszczególnych komponentów, którymi należy się posługiwać podczas produkcji.
Formowanie wtórne może łączyć podłoże i dodatkowy materiał w jeden zintegrowany element. Może to być przydatne, gdy produkt wymaga zewnętrznej warstwy ochronnej, obszaru uszczelniającego, elastycznej sekcji lub wbudowanego elementu.
Ostateczny projekt może zatem zapewniać wiele funkcji w ramach pojedynczego uformowanego zespołu, zamiast polegać na kilku oddzielnie wytwarzanych częściach.
Materiał wtórny może modyfikować właściwości powierzchni istniejącej części formowanej. W zależności od materiału i konstrukcji może to zapewnić lepszą przyczepność, amortyzację, uszczelnienie, izolację, tłumienie drgań lub ochronę środowiska.
Części samochodowe często muszą być odporne na wibracje, zmiany temperatury, wilgoć i wielokrotne użytkowanie mechaniczne. Formowanie wtórne można zastosować, gdy sztywna konstrukcja z tworzywa sztucznego wymaga dodatkowego materiału uszczelniającego, amortyzującego, izolacyjnego lub ochronnego.
Potencjalne zastosowania obejmują przełączniki, uchwyty, złącza, obudowy czujników, osłony ochronne i inne komponenty wymagające konstrukcji z wielu materiałów.
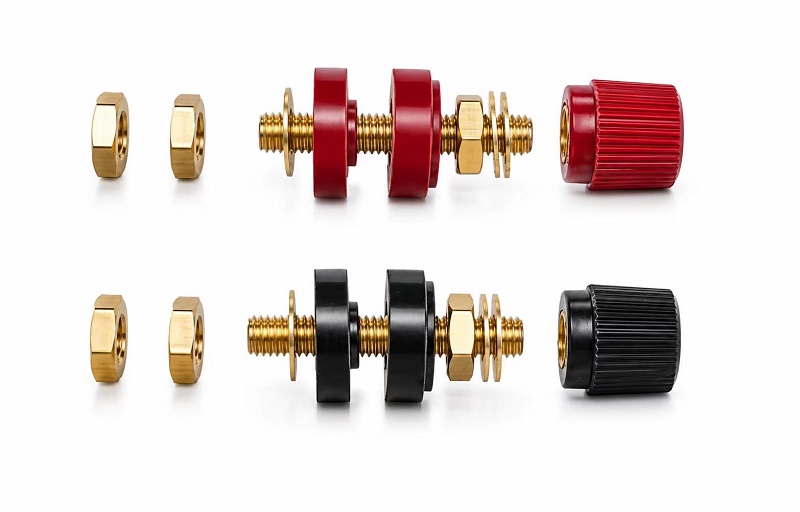
Produkty elektryczne często zawierają zaciski, styki, przewody, złącza i inne elementy, które należy zintegrować z plastikowymi obudowami. Formowanie wtórne może pomóc w umieszczeniu i zabezpieczeniu tych elementów w końcowym komponencie.
W przypadku zastosowań elektrycznych wybór materiału i warunki formowania należy ocenić pod kątem izolacji, temperatury, stabilności wymiarowej i wymagań środowiskowych.
Produkty konsumenckie, takie jak urządzenia ręczne, narzędzia, elementy sterujące, uchwyty i sprzęt gospodarstwa domowego, mogą wymagać innych właściwości powierzchni niż te, które zapewnia pojedynczy sztywny plastik.
Do wybranych obszarów można dodać dodatkowy elastyczny materiał, aby poprawić przyczepność, komfort, pochłanianie uderzeń lub wydajność obsługi.
Produkty medyczne i związane z opieką zdrowotną mogą wymagać zintegrowanych konstrukcji o określonych wymaganiach dotyczących czystości, kompatybilności materiałowej, odporności chemicznej, sterylizacji i spójności wymiarowej.
Jeżeli w takich zastosowaniach stosuje się formowanie wtórne, wybrane materiały i proces produkcyjny należy ocenić pod kątem mających zastosowanie produktów i wymagań prawnych.
Urządzenia przemysłowe mogą wykorzystywać elementy formowane wtórnie do osłon ochronnych, uszczelek, uchwytów, elementów kontrolujących wibracje, zabezpieczeń kabli i innych części funkcjonalnych.
Proces ten może być przydatny, gdy element musi łączyć sztywność konstrukcyjną z innym materiałem, który zapewnia dodatkową ochronę lub elastyczność.
W pierwszym etapie formowania powstaje podstawowe podłoże lub składnik podstawowy. Należy kontrolować jego wymiary i cechy powierzchni, ponieważ mają one bezpośredni wpływ na drugą operację formowania.
Podłoże może zawierać określone rowki, żebra, otwory, podcięcia lub inne elementy konstrukcyjne zaprojektowane w celu ułatwienia pozycjonowania elementu lub poprawy mechanicznego utrzymywania podczas formowania wtórnego.
Po pierwszym etapie formowania podłoże przygotowuje się do drugiej operacji. W zależności od procesu przygotowanie może obejmować czyszczenie, ustawianie, kontrolę, podgrzewanie lub przeniesienie elementu do innej formy.
Dokładne pozycjonowanie jest szczególnie ważne, gdy drugi materiał musi pokryć tylko określoną powierzchnię podłoża.
Drugi materiał wtryskiwany jest do formy wokół lub na przygotowane podłoże. Materiał wpływa do wyznaczonej wnęki i tworzy wymaganą strukturę wtórną.
Ciśnienie wtrysku, temperatura, prędkość napełniania, warunki chłodzenia i konstrukcja formy muszą być kontrolowane zgodnie z wybranym materiałem i geometrią produktu.
Po wstrzyknięciu element pozostawia się do ostygnięcia i ustabilizowania przed wyrzuceniem i kontrolą. Gotową część należy sprawdzić pod kątem dokładności wymiarowej, przyczepności lub trwałości mechanicznej, jakości powierzchni, wypływu, odkształcenia i innych wad związanych z procesem.
Pierwszy i drugi materiał należy wybrać zgodnie z ich właściwościami fizycznymi i procesowymi. W zastosowaniach wymagających przyczepności materiału do materiału szczególnie ważna jest kompatybilność pomiędzy podłożem a materiałem wtórnym.
Jeśli materiały nie połączą się odpowiednio, w gotowym elemencie mogą wystąpić problemy z separacją lub inne problemy z interfejsem podczas użytkowania.
Kształt pierwszego uformowanego elementu wpływa na przepływ i przyleganie drugiego materiału. Rowki, żebra, podcięcia i inne cechy geometryczne mogą czasami poprawić mechaniczną retencję.
Wspólne zaprojektowanie podłoża i warstwy wtórnej na wczesnym etapie opracowywania produktu może pomóc uniknąć późniejszych problemów produkcyjnych.
Drugi proces wtryskiwania należy kontrolować zgodnie z oknem przetwarzania materiału. Nadmierna temperatura, ciśnienie lub prędkość wtrysku mogą mieć wpływ na podłoże, natomiast niewystarczające warunki wypełnienia mogą powodować niekompletne wypraski lub wady powierzchni.
Kiedy istniejący komponent jest umieszczany w formie w celu formowania wtórnego, należy dokładnie kontrolować jego położenie. Niewspółosiowość może skutkować nierównym pokryciem materiału, odchyleniami wymiarowymi, odsłoniętymi obszarami lub niespójnymi wykończonymi częściami.
| Aplikacja | Funkcja formowania wtórnego |
|---|---|
| Uchwyty i uchwyty | Dodaj bardziej miękką lub wygodniejszą powierzchnię do chwytania |
| Złącza elektryczne | Hermetyzuj lub chroń styki i obszary połączeń |
| Elementy uszczelniające | Dodaj materiał uszczelniający wokół sztywnego podłoża |
| Części samochodowe | Zapewnij izolację, ochronę, amortyzację lub uszczelnienie |
| Komponenty przemysłowe | Dodaj materiał ochronny lub odporny na wibracje |
| Produkty konsumenckie | Popraw przyczepność, wygląd, wygodę lub odporność na uderzenia |
| Obudowy elektroniczne | Zintegruj materiał ochronny lub izolacyjny |
| Element oceny | Rozważenie kupującego |
|---|---|
| Materiał bazowy | Potwierdź materiał użyty w pierwszym etapie formowania |
| Materiał wtórny | Sprawdź kompatybilność z podłożem |
| Geometria części | Oceń rowki, żebra, podcięcia i inne cechy retencji |
| Wymagania dotyczące klejenia | Określ, czy wymagana jest przyczepność chemiczna, czy retencja mechaniczna |
| Tolerancja wymiarowa | Zdefiniuj wymiary krytyczne dla obu etapów formowania |
| Wykończenie powierzchni | Określ wymagania dotyczące tekstury, wyglądu i jakości powierzchni |
| Wielkość produkcji | Rozważ wymagania dotyczące narzędzi i procesów zgodnie z rocznym zapotrzebowaniem |
| Automatyzacja | Określ, czy ładowanie i przenoszenie podłoża powinno być zautomatyzowane |
| Kontrola | Zdefiniuj wymagania dotyczące kontroli wymiarowej, wizualnej i funkcjonalnej |
| Środowisko aplikacji | Weź pod uwagę temperaturę, chemikalia, wilgoć, wibracje i obciążenie mechaniczne |
Konstrukcja formy powinna zapewniać odpowiednią ścieżkę przepływu materiału wtórnego. Zła konstrukcja przepływu może prowadzić do niepełnego wypełnienia, uwięzienia powietrza, linii spawów lub nierównomiernego rozłożenia materiału.
Warstwa wtórna powinna mieć odpowiednią i stałą grubość, jeśli to możliwe. Znaczące różnice mogą mieć wpływ na chłodzenie, skurcz, stabilność wymiarową i wygląd powierzchni.
Geometria wypraski wtórnej powinna umożliwiać wyjęcie gotowej części z formy bez uszkodzenia podłoża lub nowo utworzonego materiału. Dlatego podczas opracowywania formy należy uwzględnić kąty pochylenia i miejsca wyrzutu.
Jeżeli proces formowania wtórnego ma zastąpić oddzielną operację montażu, przed rozpoczęciem oprzyrządowania należy ocenić całą sekwencję produkcyjną. Obejmuje to produkcję podłoża, transfer, formowanie wtórne, kontrolę i końcowe pakowanie.
Integracja wielu materiałów lub komponentów w jedną formowaną część może zmniejszyć liczbę pojedynczych elementów, które należy przenosić i montować.
Kontrolowany proces formowania może zapewnić bardziej spójne pozycjonowanie materiału wtórnego niż montaż ręczny, szczególnie gdy stosuje się odpowiednie oprzyrządowanie i zautomatyzowane systemy ładowania.
Gdy proces formowania wtórnego z powodzeniem zastępuje nakładanie kleju, mocowanie mechaniczne lub inną operację montażu, producenci mogą uprościć przepływ pracy w produkcji i zmniejszyć potencjalne różnice związane z montażem.
Kinghepotrafi ocenić wymagania dotyczące formowania wtórnego zgodnie ze strukturą części, materiałami, wielkością produkcji, wymaganiami wymiarowymi i zamierzonym zastosowaniem. Wczesna ocena procesu pomaga określić, czy formowanie wtórne jest odpowiednie dla konkretnego komponentu.
Formowanie wtórne wymaga koordynacji pomiędzy pierwszym uformowanym elementem, metodą przenoszenia lub pozycjonowania, drugą formą, parametrami wtrysku i procesem kontroli. Czynniki te należy rozpatrywać łącznie, aby ustalić stabilny przepływ pracy w produkcji.
W przypadku zastosowań motoryzacyjnych, elektronicznych, przemysłowych, konsumenckich i innych wymagany materiał wtórny i struktura formy mogą się znacznie różnić.Kinghewspiera klientów w ocenie procesu zgodnie z wymaganiami funkcjonalnymi gotowego komponentu, zamiast traktować formowanie wtórne jako standardowy, uniwersalny proces.