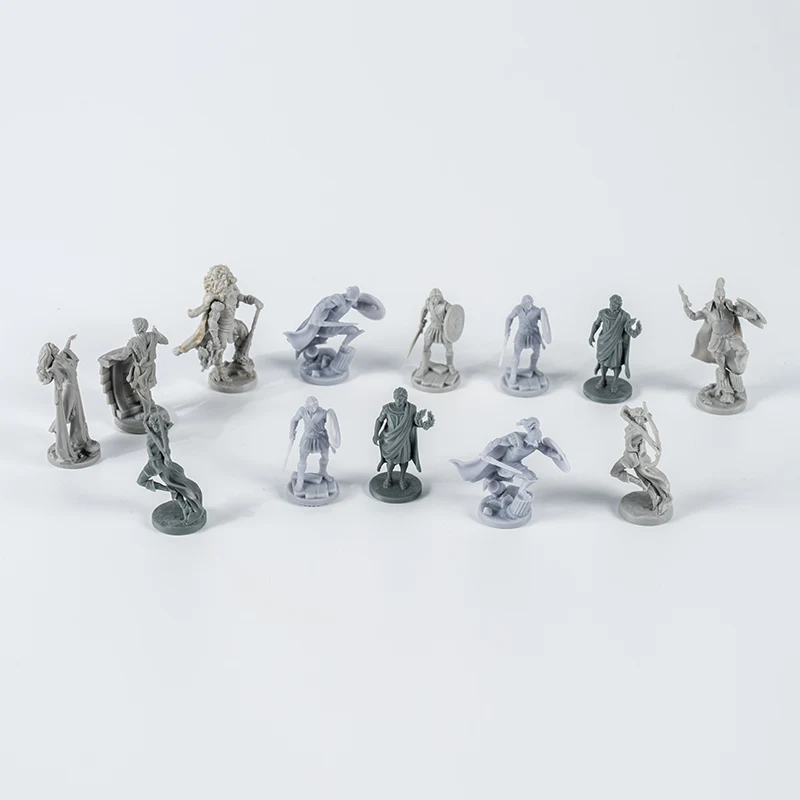
Brakująca maleńka końcówka, słaby ślad zapadnięcia lub ostra linia błysku mogą sprawić, że element gry nie będzie nadawał się do użytku, nawet jeśli większość części wygląda prawidłowo. Nazwa wady to tylko punkt wyjścia. Przed zmianą formy lub cyklu formowania należy wspólnie sprawdzić geometrię, lokalizację przewężki, ustawienia wentylacji, materiału i procesu.
Szybka odpowiedź
Nie należy korygować wad wtrysku wyłącznie na podstawie wyglądu. Zaznacz jego dokładną lokalizację, porównaj wnęki i ujęcia, a następnie przejrzyj zapis CAD, bramy, wlewu, odpowietrzenia, materiału i procesu. Dostosowanie procesu może ukryć problem projektowy, natomiast zmiana formy może być niepotrzebna, jeśli wada wynika z niestabilnych warunków formowania.
1. Tabela diagnostyki usterek
| Wada | Jak to wygląda | Obszary do zbadania | Dlaczego to ma znaczenie |
|---|---|---|---|
| Krótki strzał | Końcówka, cienka ściana lub odległy element jest niekompletny. | Wąskie ścieżki przepływu, wahania, położenie zasuwy, odpowietrzanie, przepływ materiału i ustawienia napełniania. | Element może utracić szczegóły, wytrzymałość lub funkcję. |
| Błysk | Na linii podziału, w miejscu wkładania lub wyrzutnika pojawia się cienka, niechciana warstwa. | Pasowanie formy, mocowanie, ciśnienie, temperatura i zużyte powierzchnie odcinające. | Lampa błyskowa może tworzyć ostre krawędzie i wymagać dodatkowego przycinania. |
| Znak zlewu | W pobliżu grubego obszaru, żebra lub piasty pojawia się płytkie zagłębienie. | Lokalna grubość, upakowanie, zamrożenie bramy, skurcz i chłodzenie materiału. | Zmienia widoczną powierzchnię i może wskazywać na nierównomierne chłodzenie. |
| Linia spawania | W miejscu styku dwóch frontów przepływu pojawia się zmiana linii lub koloru. | Otwory, wkładki, wiele przewężek, zmiany ścian, lokalizacja przewężek i temperatura czoła topnienia. | Linia może być kosmetyczna lub stać się słabym obszarem. |
| Ślad po oparzeniu lub pułapka powietrzna | Pod koniec wypełnienia tworzy się ciemny znak lub niekompletny obszar. | Odpowietrzanie, uwięzione powietrze, prędkość wtrysku i droga przepływu. | Psuje wygląd i może osłabić małą cechę. |
| Wypaczenie | Podstawa kołysze się, płaskie loki lub elementy krycia przesuwają się z pozycji. | Jednolitość ścianki, równowaga chłodzenia, skurcz, upakowanie i wyrzucenie. | Część może nie stać prawidłowo, układać się w stos lub składać. |
| Znak wyrzucenia lub deformacja | Po zwolnieniu pojawiają się ślady szpilek, wybielenie, przeciągnięcie lub zgięcie. | Przeciąg, tekstura, podcięcia, obszar wyrzutnika, siła chłodzenia i uwalniania. | Małe kawałki mogą się odkształcić nawet wtedy, gdy wnęka zostanie prawidłowo wypełniona. |
firmy AutodeskIndeks problemów z formowaniem metodą Moldflowoddziela defekty na podstawie objawów, ponieważ podobnie wyglądające problemy mogą mieć różne przyczyny. Przydatnym pytaniem nie jest po prostu „czym jest ta wada?” ale „dlaczego pojawia się w tym miejscu i w takich warunkach?”
2. Dlaczego małe elementy gry są wrażliwe
Małe elementy często łączą grubą podstawę z cienkimi elementami dekoracyjnymi. Roztopiony plastik może łatwo dotrzeć do podstawy, ale waha się w przypadku wąskiego ramienia, ostrza lub uniesionego symbolu. Autodesk definiujekrótki strzałjako wnęka, która się nie wypełnia, ponieważ przepływ zamarza, zanim wszystkie ścieżki zostaną ukończone. Jako przyczyny wymienia się długie lub złożone ścieżki przepływu oraz wahania na cienkich odcinkach.
Kolejnym problemem są powierzchnie kosmetyczne. Wgłębienie, które pozostałoby niezauważone w schowku, może być widoczne na pionku lub miniaturze. Autodesk zauważa toślady zlewupowszechnie występują na grubszych odcinkach lub naprzeciwległych żebrach, występach i wewnętrznych filetach. Kolor i tekstura również wpływają na ich widoczność.
3. Kontrole projektu przed wymianą narzędzia
- Szukaj nagłych zmian grubości ścian i ciężkich przecięć za kosmetycznymi powierzchniami.
- Upewnij się, że cienkie detale mają realistyczną ścieżkę przepływu od proponowanej przewężki.
- Sprawdź przeciąg na teksturowanych ścianach, głębokich kieszeniach i małych elementach stojących.
- Jeśli pozwala na to umiejscowienie przewężki, linie spawania należy trzymać z dala od cienkich elementów nośnych.
- Przejrzyj podstawę pod kątem równowagi chłodzenia, aby gotowy element stał płasko.
- Zapewnij kołkom wypychającym wystarczającą powierzchnię, aby zwolnić część bez dziurkowania lub wybielania.
Linie spoin powstają w miejscach, gdzie spotykają się ścieżki przepływu, często wokół otworów lub po rozszczepieniu wokół geometrii. firmy Autodeskprowadzenie linii spawaniazaleca odsunięcie ich od obszarów wrażliwych na wytrzymałość lub bardzo widocznych, sprawdzając położenie bramy i grubość ścianki. Zmiana bramki może rozwiązać jeden problem i stworzyć kolejny, dlatego należy sprawdzić wzór pełnego wypełnienia.
Podczas DFM należy omówić przewężkę, linię podziału, lokalizację wyrzutników i strefy kosmetyczne. ThePrzewodnik przygotowania CAD elementów gier planszowychwymienia rysunki i uwagi dotyczące wyglądu potrzebne przed wyceną.
4. Jak badać próbki
Pojedyncza atrakcyjna próbka nie pokazuje, czy proces jest stabilny. Poproś o oznakowane części z każdego gniazda i więcej niż jeden okres formowania. Zachowaj tożsamość ubytku przy porównywaniu wymiarów, wagi, koloru i wad.
- Sprawdź przy stałym oświetleniu i użyj tych samych stref defektów w każdej próbce.
- Sprawdź cienkie końcówki, ostatni obszar do wypełnienia, położenie linii spawania i obszar przewężki.
- Umieść stojące elementy na płaskiej powierzchni odniesienia i przetestuj współpracujące części razem.
- Zapisz numer gniazda, materiał, kolor, datę próbki i zatwierdzoną wersję procesu.
- Sfotografuj wadę ze skalą i zaznacz jej dokładne położenie na rysunku.
W przypadku formy rodzinnej porównaj każdy komponent wyprodukowany w tym samym ujęciu. Jedna wnęka może wypełnić się wcześnie, podczas gdy inna się waha. Przewodnik poformy rodzinne w porównaniu z formami oddzielnymiwyjaśnia, dlaczego różne kształty muszą mieć wspólne kompatybilne okno procesu.
5. Co zatwierdzić przed produkcją
Zbuduj podpisany przykładowy standard wokół funkcji i wyglądu. Zdefiniuj, które powierzchnie są kosmetyczne, jakich linii pomocniczych można się spodziewać, a które defekty są niedopuszczalne. Unikaj niejasnych terminów, takich jak „idealna powierzchnia”, ponieważ nie mówią one inspektorowi, co ma mierzyć, a co odrzucić.
Tymczasowa akceptacja widocznego znaku nie jest równoznaczna z usunięciem jego przyczyny. Jeżeli w przypadku jednej partii zaakceptowane zostanie odchylenie, należy zapisać próbkę, ilość i właściciela zatwierdzenia, aby nie stało się to po cichu nową normą.
- Zatwierdzony gatunek materiału, kolor i faktura powierzchni.
- Złota próbka lub podpisany zestaw próbek z identyfikacją ubytku.
- Wymiary krytyczne i testy funkcjonalne.
- Strefy kosmetyczne i zasady akceptacji wad.
- Wymagania dotyczące kontroli zmian w przypadku rewizji form, materiałów i procesów.
6. Lista kontrolna RFQ i DFM
Wyślij dostawcy pliki STEP, rysunki, kierunek materiału, kolor, wykończenie, ilość i przeznaczenie. Oznaczaj delikatne detale, współpracujące powierzchnie i powierzchnie, które mają krytyczne znaczenie dla wyglądu. Poproś raport DFM o pokazanie proponowanej przewężki, linii podziału, wypychaczy, zanurzenia i prawdopodobnych lokalizacji linii spawania.
KingkegoUsługa analizy i kosztorysowania DFMmoże przejrzeć te elementy przed zaprojektowaniem formy. Szerszą sekwencję produkcji można znaleźć wprzewodnik po produkcji niestandardowych komponentów do gier planszowych.
Przed cięciem stali sprawdź ryzyko wystąpienia wad
Wyślij pliki CAD, materiały, ilości i wymagania kosmetyczne w celu przeglądu narzędzi i próbek.
Wyślij szczegóły swojego projektu